گالوانیزه چیست؟
گالوانیزه به آهن یا فولادی گفته میشود که سطح آن با لایهای از فلز روی، با نماد شیمیایی Zn، پوشانده شده است تا در برابر خوردگی و زنگزدگی محافظت شود. به فرایند ایجاد این پوشش، گالوانیزه کردن یا گالوانیزاسیون میگویند. بنابراین، گالوانیزه نام یک فلز مستقل نیست؛ ویژگی محصولی است که پوشش محافظ روی دارد.
فولاد بدون پوشش، در معرض رطوبت و اکسیژن مستعد زنگزدگی است. پوشش روی تماس مستقیم محیط با فولاد را محدود میکند و با سازوکاری الکتروشیمیایی نیز از آن محافظت میکند. این ترکیب، دلیل استفاده گسترده از گالوانیزه در محصولات فولادی است.
برای خریدار، دانستن این تعریف نقطه شروع است. دو ورق با ظاهر مشابه ممکن است از نظر مقدار پوشش، گرید فولاد و قابلیت شکلدهی تفاوت داشته باشند. به همین دلیل، انتخاب محصول مناسب فقط با بررسی رنگ یا ضخامت ظاهری انجام نمیشود.
تاریخچه آهن و فولاد؛ از ابزارهای اولیه تا تولید صنعتی
آشنایی انسان با آهن به هزاران سال پیش بازمیگردد. پیش از گسترش استخراج آهن از سنگ معدن، در برخی تمدنها از آهن شهابسنگی برای ساخت اشیای کوچک استفاده میشد. تحول اساسی زمانی رخ داد که انسان توانست با کمک حرارت و مواد کربنی، آهن را از ترکیبات موجود در سنگ معدن جدا کند. گسترش این دانش در خاورمیانه باستان و سپس مناطق دیگر، زمینه ورود جوامع به عصر آهن را فراهم کرد. (مقاله تاریخچه آهن را مطالعه فرمایید.)
فولادسازی نیز سابقهای بسیار قدیمیتر از انقلاب صنعتی دارد. آهنگران بهتدریج دریافتند که شرایط گرمکردن، تماس با زغال و عملیات آهنگری میتواند سختی و رفتار فلز را تغییر دهد. در هند و چین باستان، روشهایی برای تولید فولاد توسعه یافت؛ اما تولید آن برای قرنها زمانبر و وابسته به مهارت صنعتگران بود.
نقطه عطف تولید انبوه در قرن نوزدهم شکل گرفت. معرفی فرایند بسمر در سال 1856 و توسعه روشهای دیگر فولادسازی، تولید مقادیر زیاد فولاد با هزینه کمتر را امکانپذیر کرد. گسترش خطوط راهآهن، پلها، ماشینآلات و ساختمانهای فولادی از پیامدهای این تحول بود. بنابراین، بسمر را باید با صنعتیشدن تولید فولاد مرتبط دانست، نه نخستین پیدایش فولاد.
گالوانیزه به زبان ساده
گالوانیزه کردن یا گالوانیزاسیون، فرایند پوشاندن سطح آهن یا فولاد با لایهای از فلز روی (Zinc) برای محافظت در برابر خوردگی است. به محصولی که این پوشش را دریافت کرده باشد، گالوانیزه گفته میشود.
بنابراین، گالوانیزه نام یک فلز مستقل نیست. برای مثال، در ورق گالوانیزه، بخش اصلی ورق از فولاد تشکیل شده و پوشش روی وظیفه محافظت از آن را بر عهده دارد. این پوشش بر محصولات دیگری مانند لوله، سیم، توری، پیچ و قطعات ساختهشده نیز قابل اجراست؛ البته روش تولید و استاندارد هر محصول باید جداگانه مشخص شود.
فولاد پایه و پوشش روی دو وظیفه متفاوت دارند: ویژگیهایی مانند استحکام و شکلپذیری عمدتاً به گرید و وضعیت فولاد وابستهاند، درحالی که پوشش روی مقاومت آن را در برابر خوردگی افزایش میدهد. به همین دلیل، گالوانیزه بودن بهتنهایی برای تعیین ظرفیت باربری یا مناسببودن یک محصول برای ساخت سازه کافی نیست.
تاریخچه گالوانیزه
استفاده از روی برای محافظت از آهن سابقهای چندصدساله دارد. در سال 1742 میلادی، شیمیدان فرانسوی، پل ژاک مالوئن، آزمایشهایی درباره پوشاندن آهن با روی مذاب ارائه کرد. در سال 1837 نیز استانیسلاس سورل روشی برای گالوانیزهکردن به ثبت رساند.
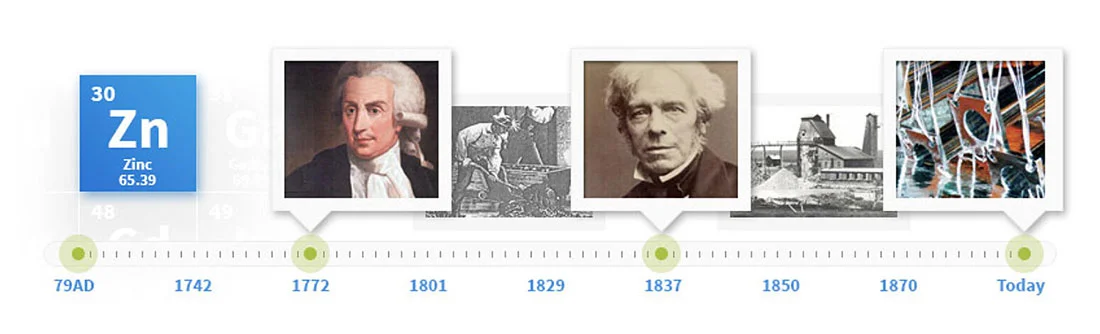
79 میلادی
نخستین سوابق استفاده از فلز روی در ساختوساز به این سال بازمیگردد؛ موضوعی که میتوان آن را زمینهساز پیدایش گالوانیزهکردن دانست.
1742 میلادی
نخستین گزارش ثبتشده درباره گالوانیزه کردن به زمانی بازمیگردد که پل ژاک مالوئن، شیمیدان فرانسوی، نتایج چند آزمایش درباره پوشاندن آهن با روی مذاب را به آکادمی سلطنتی علوم ارائه کرد.
1772 میلادی
لوئیجی گالوانی، که نام گالوانیزه از نام او گرفته شده است، هنگام آزمایش روی پاهای قورباغه، فرایند الکتروشیمیایی میان فلزات را کشف کرد.
1801 میلادی
آلساندرو ولتا با کشف اختلاف پتانسیل الکتریکی میان دو فلز و ایجاد یک سلول خوردگی، پژوهشهای مرتبط با گالوانیزهکردن را گسترش داد.
1829 میلادی
مایکل فارادی در آزمایشی با استفاده از روی، آبنمک و میخ، خاصیت حفاظت فداشونده فلز روی را کشف کرد.
1837 میلادی
استانیسلاس ترانکیل مودست سورل، مهندس فرانسوی، روش اولیه گالوانیزهکردن را به ثبت اختراع رساند.
1850 میلادی
صنعت گالوانیزه بریتانیا برای تولید فولاد گالوانیزه، سالانه 10 هزار تن روی مصرف میکرد.
1870 میلادی
نخستین کارخانه گالوانیزه در ایالات متحده، با اندکی تأخیر نسبت به کشورهای پیشگام، آغاز به کار کرد. در آن زمان، قطعات فولادی بهصورت دستی در حمام روی مذاب غوطهور میشدند.
2000 میلادی
پیشرفت در متالورژی و فناوری کورهها، به افزایش بهرهوری فرایند و بهبود پایداری زیست محیطی آن کمک کرد.
پوشش گالوانیزه چگونه از فولاد محافظت میکند؟
نقش روی (Zn) فقط پوشاندن سطح فولاد نیست. این فلز به سه روش به کاهش خوردگی کمک میکند.
1. ایجاد سد محافظ
پوشش روی تماس مستقیم سطح فولاد با رطوبت و عوامل خورنده را محدود میکند. پیوستگی پوشش، چسبندگی مناسب و مقاومت آن در برابر آسیب برای حفظ این حفاظت اهمیت دارند.
2. حفاظت فداشونده یا کاتدی
روی در تماس الکتریکی با فولاد و در حضور یک محیط رسانا، مانند رطوبت، میتواند نقش آند فداشونده را داشته باشد؛ یعنی بهجای آهن خورده شود و به محافظت از فولاد کمک کند. به همین دلیل، پوشش روی ممکن است از فولاد در محل خراشهای کوچک یا برخی لبههای برشخورده نیز محافظت کند.
این قابلیت محدود است و به اندازه ناحیه آسیبدیده، مقدار روی باقیمانده و شرایط محیط بستگی دارد. حفاظت فداشونده به معنی رشد دوباره پوشش یا ترمیم فیزیکی خراش نیست؛ آسیبهای گسترده باید بررسی و در صورت نیاز ترمیم شوند.
3. تشکیل لایه محافظ روی سطح روی
پوشش روی در تماس با هوا و رطوبت، بهتدریج لایهای از ترکیبات کربناتی تشکیل میدهد. این لایه که پتینه روی نام دارد، در بسیاری از محیطهای جوی پایدار است و سرعت خوردگی پوشش را کاهش میدهد.
بنابراین، کدرشدن تدریجی سطح براق گالوانیزه لزوماً نشانه خرابی نیست و میتواند بخشی از تغییر طبیعی سطح آن باشد. پتینه نازک و محافظ با رسوبات شوره سفید که در شرایط انبارداری مرطوب ایجاد میشوند، یکسان نیست.
انواع روشهای گالوانیزهکردن
گالوانیزه گرم
در گالوانیزه گرم یا Hot-Dip Galvanizing، فولاد پس از آمادهسازی سطح وارد حمام روی مذاب میشود. واکنش میان روی و آهن، اتصال متالورژیکی پوشش را ایجاد میکند؛ یعنی پوشش از طریق واکنش و پیوند در سطح فلز به آن متصل میشود. دمای حمام روی مذاب معمولاً حدود 450 درجه سانتیگراد است.
این روش دو شکل مهم دارد:
- گالوانیزه قطعهای پس از ساخت: قطعه یا مجموعه فولادی پس از برش، جوشکاری و ساخت، در حمام روی غوطهور میشود. بسیاری از نردهها، پایهها و تجهیزات فضای باز به این روش پوشش داده میشوند.
گالوانیزه پیوسته ورق: نوار فولادی بهصورت پیوسته از خط پوششدهی عبور میکند و سپس به شکل کلاف جمع میشود. بخش مهمی از ورقهای گالوانیزه با این روش تولید میشوند.
پیشگالوانیزه چیست؟
پیشگالوانیزه یعنی فولاد پیش از تبدیلشدن به محصول نهایی، با لایهای از روی پوشانده شود. برای مثال، ابتدا ورق فولادی گالوانیزه میشود و سپس با برش و شکلدهی آن، محصولاتی مانند کانال تهویه یا پروفیل ساخته میشوند.
در این اصطلاح، واژه «پیش» به انجام پوششدهی پیش از ساخت محصول نهایی اشاره دارد؛ خود پوششدهی میتواند به روش گالوانیزه گرم انجام شود. هنگام ساخت محصول، برشکاری ممکن است لبههای بدون پوشش ایجاد کند و جوشکاری نیز به پوشش روی آسیب برساند. به همین دلیل، لبههای برشخورده و محل جوش باید پس از ساخت بررسی و در صورت نیاز ترمیم شوند.
گالوانیزه الکتریکی یا آبکاری روی
در الکتروگالوانیزه، پوشش روی با استفاده از جریان برق و محلول الکترولیت بر سطح فولاد رسوب میکند. این روش امکان کنترل دقیق جرم پوشش و دستیابی به سطح یکنواخت را فراهم میکند و در برخی قطعات خودرو و محصولات صنعتی به کار میرود.
پوششهای الکتریکی در بسیاری از کاربردها نازکتر انتخاب میشوند، اما نازکبودن یک مقدار ثابت و همیشگی نیست. همچنین، کمتر بودن دمای فرایند بهتنهایی به معنی دوام کمتر پوشش نیست؛ مقدار روی، محیط بهرهبرداری و پوششهای تکمیلی باید در مقایسه لحاظ شوند.
گالوانیزه سرد چیست؟
در بازار، اصطلاح گالوانیزه سرد گاهی برای آبکاری الکتریکی و گاهی برای رنگها و اسپریهای غنی از روی به کار میرود. این کاربرد دوگانه میتواند باعث اشتباه در خرید شود.
رنگ غنی از روی از ذرات روی و یک ماده چسباننده تشکیل میشود و معمولاً با قلممو یا پاشش روی سطح اجرا میگردد. این پوشش، با لایه فلزی حاصل از آبکاری الکتریکی و با پوشش گالوانیزه گرم تفاوت دارد. عملکرد آن به آمادهسازی سطح، ترکیب محصول، ضخامت لایه خشک و کیفیت اجرا وابسته است.
مقاله مرتبط: تفات ورق گالوانیزه گرم و سرد چیست؟ را مطالعه نمایید.
هنگام سفارش، از فروشنده بخواهید نام دقیق فرایند و مشخصات فنی را اعلام کند. عبارت «گالوانیزه سرد» بهتنهایی برای تشخیص نوع پوشش کافی نیست.
مقایسه روشهای پوششدهی با روی
| روش | نحوه ایجاد پوشش | کاربرد متداول | نکته مهم در انتخاب |
|---|---|---|---|
| گالوانیزه گرم قطعهای | غوطهوری قطعه ساختهشده در روی مذاب | نرده، پایه، تجهیزات و قطعات سازهای | طراحی مناسب قطعه، ضخامت پوشش و استاندارد بازرسی |
| گالوانیزه گرم پیوسته | عبور پیوسته نوار فولادی از حمام روی | ورق، کلاف و مواد اولیه قطعات فرمدادهشده | گرید فولاد، جرم پوشش و وضعیت لبهها پس از ساخت |
| آبکاری الکتریکی روی | رسوب فلزی به کمک جریان برق | ورقهای خاص، قطعات صنعتی و برخی قطعات خودرو | جرم پوشش هر سطح و نیاز به لایههای تکمیلی |
| رنگ غنی از روی | اجرای ذرات روی در یک ماده چسباننده | بعضی سیستمهای رنگ حفاظتی و ترمیم موضعی | مشخصات رنگ، آمادهسازی و ضخامت لایه خشک |
برای هیچیک از این روشها نمیتوان صرفاً بر اساس نام، نمیتوان مشخص کرد که کدام عنوان همیشه ارزانتر، بادوامتر یا مناسبتر است. پاشش حرارتی روی و پوششدهی مکانیکی نیز روشهای دیگری برای ایجاد پوشش روی هستند و باید با نام و مشخصات دقیق خود معرفی شوند.
ورق گالوانیزه چگونه تولید میشود؟
در خطوط متداول گالوانیزه پیوسته، ورق فولادی معمولاً از مسیر نورد سرد به ضخامت موردنظر میرسد و سپس مراحل اصلی زیر را طی میکند:
- بازکردن کلاف و آمادهسازی نوار: کلاف وارد خط میشود و برای ادامه حرکت پیوسته آماده میگردد.
- تمیزکاری سطح: روغن، ذرات و آلودگیهایی که مانع اتصال پوشش میشوند، حذف میگردند.
- عملیات حرارتی: در خطوط دارای کوره آنیل، خواص فولاد و وضعیت سطح برای پوششدهی تنظیم میشود.
- عبور از حمام روی مذاب: پوشش روی بر دو سطح ورق تشکیل میشود.
- تنظیم مقدار پوشش: تجهیزات موسوم به «کاردک هوا» یا «چاقوی هوا» با جریان کنترلشده گاز، روی اضافی را کنار میزنند.
- خنککاری و عملیات نهایی: بسته به محصول، تسطیح، عملیات سطحی، روغنکاری، کنترل کیفیت و کلافپیچی انجام میشود.
جزئیات همه خطوط یکسان نیست. کلاف تولیدشده میتواند به شکل شیت برش بخورد یا در مراحل بعدی به ورقهای موجدار و قطعات فرمدادهشده تبدیل شود.
قطعات پیش از گالوانیزه گرم چگونه آماده میشوند؟
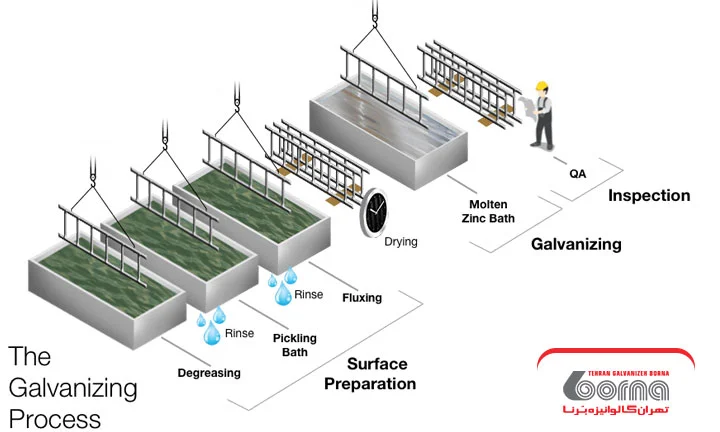
در گالوانیزه قطعهای، کیفیت آمادهسازی سطح بر پیوستگی و چسبندگی پوشش اثر مستقیم دارد. سطح آلوده ممکن است بهدرستی با روی واکنش ندهد و بخشهایی بدون پوشش باقی بمانند.
برای آمادهسازی قطعه، ابتدا چربیها و آلودگیهای سطحی پاک میشوند و سطح شسته میشود. سپس با اسیدشویی، زنگزدگی و پوستههای اکسیدی از روی فولاد برداشته میشوند. بعضی مواد، مانند پوستههای باقیمانده روی محل جوش و برخی رنگها و پوششهای مقاوم، ممکن است با این روش پاک نشوند و به تمیزکاری مکانیکی، مانند برسکاری یا سابزدن، نیاز داشته باشند.
در مرحله پایانی، فلاکسزنی انجام میشود. محلول فلاکس به حذف باقیمانده اکسیدها کمک میکند و تا پیش از ورود قطعه به حمام روی مذاب، از اکسیدشدن دوباره سطح محافظت میکند. به این ترتیب، سطح فولاد برای تشکیل و اتصال مناسب پوشش روی آماده میماند.
طراحی قطعه نیز اهمیت دارد. در قطعات توخالی باید مسیر مناسب برای خروج هوا، ورود روی و تخلیه محلولها و فلز مذاب پیشبینی شود. محبوسشدن مایعات میتواند هم کیفیت پوشش را کاهش دهد و هم هنگام غوطهوری خطر ایجاد کند. محل و ابعاد این بازشوها باید با سازنده و واحد گالوانیزه هماهنگ شود.
فرایند گالوانیزه چقدر طول میکشد؟
زمان غوطهوری یک قطعه در حمام روی با زمان کل انجام سفارش یکسان نیست. طبق راهنمای AGA، مرحله غوطهوری قطعات معمولاً کمتر از ده دقیقه طول میکشد، اما این زمان به ضخامت و ویژگیهای قطعه وابسته است. آمادهسازی، جابهجایی، خنککاری و بازرسی نیز زمان جداگانه دارند.
در تولید پیوسته ورق، زمان عبور از بخشهای خط تابع سرعت و تنظیمات همان خط است. بنابراین، اعلام یک زمان ثابت، مانند چهار یا پنج دقیقه، برای تولید همه محصولات گالوانیزه دقیق نیست.
ورق گالوانیزه گلدار و بدون گل چه تفاوتی دارند؟
نقشهای بلوری قابلمشاهده روی بعضی ورقها، گل گالوانیزه یا Spangle نام دارند. ظاهر و اندازه آنها به ترکیب حمام، شرایط انجماد و فرایند تولید وابسته است. ورق گالوانیزه میتواند گلهای مشخص، گلهای ریز یا سطحی بدون گل قابلمشاهده داشته باشد. انتخاب میان این حالتها بیشتر با نیاز ظاهری و عملیات بعدی، مانند رنگآمیزی، ارتباط دارد. گل درشتتر یا سطح براقتر، بهتنهایی نشانه پوشش بیشتر یا کیفیت بالاتر نیست. برای ارزیابی محصول باید مشخصات فنی، مقدار پوشش و سلامت سطح بررسی شود.
ضخامت ورق با مقدار پوشش روی چه تفاوتی دارد؟
ضخامت فولاد پایه و مقدار پوشش روی دو مشخصه مستقلاند. اولی بر وزن و عملکرد مکانیکی ورق اثر دارد؛ دومی مقدار فلز محافظ در دسترس برای مقابله با خوردگی را نشان میدهد.
در ورقهای گالوانیزه گرم، جرم پوشش اغلب با واحد گرم بر مترمربع بیان میشود. در نامگذاری متداول Z275، عدد 275 به حداقل جرم پوشش مجموع دو طرف ورق در آزمون سهنقطهای مطابق استاندارد مربوط اشاره دارد. این عدد نه ضخامت ورق است و نه مقدار پوشش یک طرف. برای آزمون تکنقطهای نیز الزامات جداگانهای وجود دارد.
| مشخصه | مفهوم | نمونه |
|---|---|---|
| ضخامت فولاد پایه | ضخامت بخش فولادی محصول | 0٫50 میلیمتر |
| رده پوشش | نامگذاری جرم پوشش بر اساس استاندارد | Z275 |
| جرم پوشش دو طرف | مجموع جرم روی بر واحد مساحت ورق | حداقل 275 گرم بر مترمربع در آزمون سهنقطهای برای Z275 |
| ضخامت تقریبی پوشش در هر طرف | برآورد ضخامت لایه روی با فرض توزیع تقریباً مساوی | حدود 20 میکرون برای Z275 |
ضخامت پوشش روی در قطعاتی که پس از ساخت گالوانیزه میشوند، لزوماً با ورقهای گالوانیزه تولیدشده در خطوط پیوسته یکسان نیست. ضخامت موردنیاز پوشش این قطعات به نوع محصول، ضخامت فولاد پایه و استاندارد مربوط بستگی دارد. به همین دلیل، نمیتوان بازهای مانند 70 تا 100 میکرون را برای همه محصولات گالوانیزه در نظر گرفت.
چه عواملی بر کیفیت گالوانیزه اثر میگذارند؟
کیفیت مناسب حاصل هماهنگی جنس فولاد، آمادهسازی سطح و کنترل فرایند است. در گالوانیزه قطعهای، ترکیب شیمیایی فولاد، بهویژه مقدار سیلیسیم و فسفر، بر سرعت رشد، ضخامت و ظاهر پوشش اثر دارد. به همین دلیل، دو قطعه که در یک حمام پوشش داده میشوند، ممکن است ظاهر یکسانی نداشته باشند.
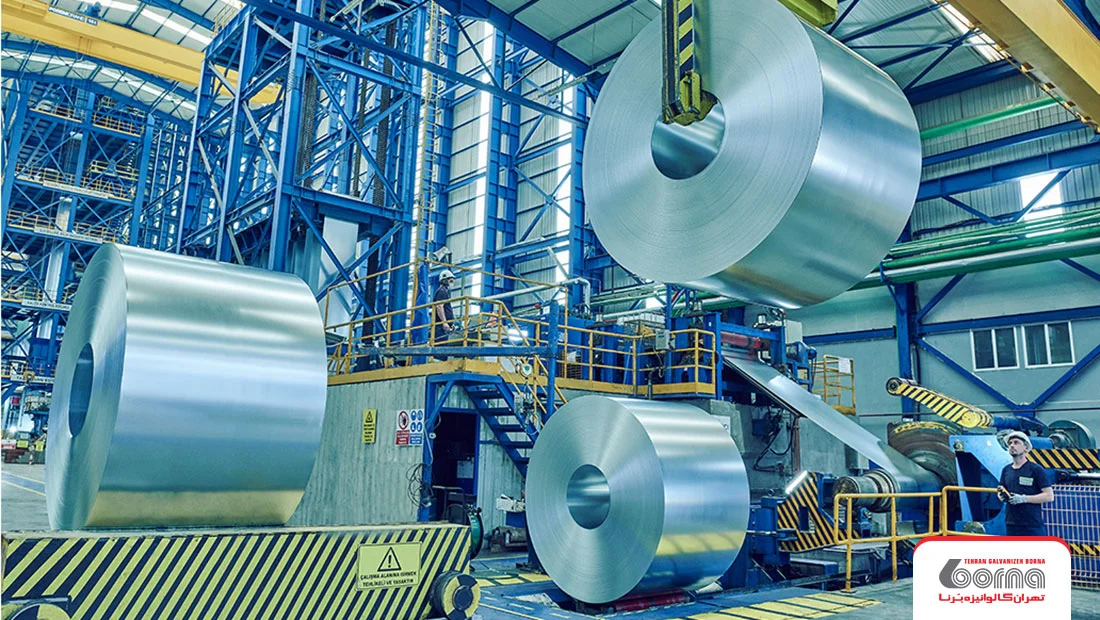
ضخیمتر بودن پوشش همیشه به معنی کیفیت بالاتر نیست. در بعضی فولادها، واکنش شدیدتر با روی مذاب باعث رشد بیش از حد لایههای آلیاژی آهن و روی میشود و ممکن است پوشش را در برابر ضربه و آسیبهای مکانیکی حساستر کند. انتخاب فولاد مناسب و هماهنگی با واحد گالوانیزه پیش از تولید، به کنترل این مشکل کمک میکند.
برای ایجاد پوششی یکنواخت و باکیفیت، سطح فولاد باید کاملاً تمیز باشد، شرایط حمام روی بهدقت کنترل شود و روی اضافی بهدرستی از سطح قطعه تخلیه شود. در خطوط تولید پیوسته ورق نیز تنظیم مقدار پوشش روی، کنترل کیفیت سطح و اجرای صحیح مراحل نهایی تولید اهمیت دارند. کیفیت محصول باید با آزمونهای مربوط بررسی شود تا از مطابقت آن با مشخصات موردنیاز اطمینان حاصل شود.
کیفیت پوشش چگونه بررسی میشود؟
بازرسی مناسب معمولاً چند بخش دارد:
- بازرسی ظاهری: بررسی نواحی بدون پوشش، پوستهشدن، آسیب حمل و عیوبی که بر کاربرد اثر دارند. تفاوت رنگ بهتنهایی معیار رد محصول نیست.
- اندازهگیری ضخامت یا جرم پوشش: در قطعات، ضخامتسنج مغناطیسی از ابزارهای متداول است. در ورق، روش اندازهگیری و نمونهبرداری باید با استاندارد محصول و گواهی آزمون تطبیق داشته باشد.
- بررسی چسبندگی و قابلیت ساخت: آزمون مناسب باید بر اساس نوع محصول و الزامات کاربرد انتخاب شود.
- تطبیق مدارک: گرید، ابعاد، رده پوشش و شماره کلاف یا بچ باید با سفارش و کالای تحویلی مطابقت داشته باشند.
نتایج تست مه نمکی یا Salt Spray بر روی ورق های گالوانیزه نیز باید درست تفسیر شوند. تعداد ساعتهای مقاومت در این آزمون را نمیتوان با یک ضریب ثابت به سالهای عمر در محیط واقعی تبدیل کرد. این آزمون در برخی برنامههای کنترل کیفیت مفید است، اما جای بررسی شرایط واقعی بهرهبرداری را نمیگیرد.
گالوانیزه چه کاربردهایی دارد؟
گستردگی کاربرد گالوانیزه به امکان ترکیب ویژگیهای فولاد با حفاظت پوشش روی مربوط است. محصول مناسب هر کاربرد باید از نظر گرید، ضخامت و نوع پوشش انتخاب شود.
- ساختمان و سوله: پوشش سقف و دیوار، آبرو، فلاشینگ و برخی مقاطع سبک
- تأسیسات: کانال تهویه، سینی کابل و محفظه تجهیزات
- خودروسازی: برخی پنلهای بدنه و قطعات، معمولاً همراه با پوششهای تکمیلی
- تجهیزات شهری و زیرساخت: نرده، حفاظ، پایه روشنایی و قطعات سازهای گالوانیزهشده
- تولید صنعتی و کشاورزی: بدنه تجهیزات، قفسه، توری و برخی اجزای گلخانه
برای مثال، نیاز یک کانال تهویه داخلی با پوشش سقف در منطقه ساحلی یکسان نیست. در محیط ساحلی، نمک، مدت خیسماندن سطح و جزئیات نصب در انتخاب پوشش نقش بیشتری دارند. مناسببودن گالوانیزه برای یک کاربرد، به معنی مناسببودن هر نوع ورق گالوانیزه برای آن نیست.
مزایای گالوانیزه
- افزایش دوام در برابر خوردگی: پوشش روی میتواند زنگزدگی فولاد را به تأخیر بیندازد و دوره بهرهبرداری از محصول را افزایش دهد.
- کاهش هزینه نگهداری: در کاربرد مناسب، فاصله میان تعمیرات یا تعویض قطعات بیشتر میشود. این مزیت برای تجهیزاتی که دسترسی به آنها دشوار یا توقف فعالیتشان پرهزینه است، اهمیت دارد. مقایسه اقتصادی بهتر است هزینه خرید، اجرا، نگهداری و تعویض را در کنار یکدیگر در نظر بگیرد.
- قابلیت شکلدهی: ورق گالوانیزه با گرید مناسب میتواند برای خمکاری، پروفیلسازی و ساخت قطعات فرمدار استفاده شود. موفقیت عملیات به جنس فولاد، نوع و مقدار پوشش، ابزار و شعاع خم وابسته است.
- امکان استفاده همراه رنگ: آمادهسازی صحیح و انتخاب رنگ سازگار میتواند علاوه بر ظاهر دلخواه، حفاظت بیشتری ایجاد کند.
- قابلیت بازیافت: فولاد گالوانیزه قابل بازیافت است و روی نیز میتواند در فرایندهای مربوط بازیابی شود. افزایش عمر محصول و کاهش دفعات جایگزینی، از مزایای دیگر استفاده درست از این پوشش است.
محدودیتهای گالوانیزه
گالوانیزه برای همه شرایط، انتخاب یکسانی نیست. محیطهای بسیار اسیدی یا قلیایی، تماس با بعضی مواد شیمیایی و مواجهه با نمکها میتوانند سرعت مصرف روی را افزایش دهند. عملکرد در آب و خاک نیز به ترکیب محیط، دما و دیگر شرایط تماس وابسته است؛ صرف وجود رطوبت برای پیشبینی دوام کافی نیست.
حرارت بالا محدودیت دیگری است. دمای حمام تولید را نباید با دمای مجاز بهرهبرداری اشتباه گرفت. مناسببودن پوشش برای تجهیزات گرم باید بر اساس نوع محصول، مدت تماس با حرارت و راهنمای تولیدکننده بررسی شود.
برش، سایش شدید، خمکاری نامناسب یا عملیات جوشکاری ممکن است پوشش را تخریب کنند. در گالوانیزه قطعهای، شکل و ضخامت اجزای مجموعه نیز باید برای فرایند مناسب باشند؛ طراحی نامتوازن یا شرایط ساخت نامناسب میتواند احتمال تغییر شکل را افزایش دهد.
پوشش گالوانیزه با کاهش خوردگی، به حفظ ضخامت و استحکام فولاد در طول زمان کمک میکند. بااینحال، میزان بار قابلتحمل سازه به گرید فولاد، ابعاد قطعات و طراحی آن بستگی دارد؛ بنابراین، نباید صرفاً بهدلیل وجود پوشش روی، ظرفیت باربری بیشتری برای سازه در نظر گرفت.
رنگآمیزی گالوانیزه و سیستم دوگانه چیست؟
رنگآمیزی گالوانیزه علاوه بر ایجاد ظاهر دلخواه، میتواند حفاظت بیشتری در برابر خوردگی فراهم کند. در قطعات گالوانیزه گرم پس از ساخت، ترکیب پوشش روی با رنگ یا پوشش پودری معمولاً سیستم دوگانه یا Duplex System نامیده میشود.
برای رسیدن به چسبندگی مناسب، سطح باید از روغن، آلودگی و مواد ناسازگار پاک شود. نوع آمادهسازی و رنگ نیز باید با وضعیت پوشش روی و عملیات سطحی قبلی سازگار باشد. اجرای رنگ روی سطح براق و ظاهراً تمیز، بدون بررسی این شرایط، تضمینکننده چسبندگی نیست.
در ورقهای رنگی کارخانهای نیز مشخصات پوشش فلزی زیر رنگ، آمادهسازی، آستر و لایه نهایی همگی اهمیت دارند. همه ورقهای رنگی الزاماً پایه گالوانیزه معمولی ندارند؛ برخی از فولاد با پوششهای فلزی دیگر ساخته میشوند.
برش، جوشکاری و ترمیم پوشش گالوانیزه
فولاد گالوانیزه قابل برش، فرمدهی و جوشکاری است، اما روش ساخت باید با نوع ورق یا قطعه سازگار باشد. در جوشکاری، پوشش روی میتواند بر تنظیمات فرایند اثر بگذارد و حفاظت ناحیه جوش نیز ممکن است کاهش یابد.
حرارت جوشکاری میتواند دود حاوی اکسید روی ایجاد کند. استفاده از روش اجرایی مناسب، مکش موضعی و تهویه متناسب با شرایط کار برای کنترل مواجهه با این دود اهمیت دارد.
پس از ساخت یا نصب، قسمتهایی که پوشش آنها آسیب دیده است باید بررسی و در صورت نیاز ترمیم شوند. استاندارد ASTM A780/A780M برای ترمیم پوشش گالوانیزه گرم قطعات، روشهایی مانند استفاده از رنگ غنی از روی، مواد لحیم پایه روی و پاشش حرارتی روی را معرفی میکند. روش اجرا، آمادهسازی سطح و ضخامت لایه ترمیمی باید با الزامات استاندارد و مشخصات قطعه مطابقت داشته باشند.
برای ترمیم باید از مواد دارای مشخصات فنی مناسب استفاده شود؛ نقرهایبودن یک رنگ یا اسپری، بهتنهایی نشانه توانایی آن در محافظت از فولاد نیست. در ورقهای گالوانیزه تولیدشده در خطوط پیوسته و ورقهای رنگی نیز، ترمیم لبهها و محل برش باید طبق دستورالعمل تولیدکننده انجام شود. هدف ترمیم موضعی، محافظت دوباره از بخش آسیبدیده است؛ بااینحال، پوشش ترمیمی از نظر ساختار و نحوه اتصال به فولاد، الزاماً مشابه پوشش اولیه نیست.
اتصال گالوانیزه به فلزات دیگر چه ملاحظاتی دارد؟
وقتی دو فلز متفاوت در تماس الکتریکی باشند و همزمان در معرض محیط رسانایی مانند رطوبت قرار بگیرند، ممکن است خوردگی گالوانیکی رخ دهد؛ یعنی یکی از فلزات سریعتر خورده شود. به همین دلیل، در اتصال گالوانیزه به فلزاتی مانند مس، برنج یا استنلس استیل، باید جنس اتصال، شرایط رطوبتی و نسبت سطح دو فلز بررسی شود. در صورت نیاز، استفاده از جداکننده مناسب و جلوگیری از تماس الکتریکی یا تجمع آب میتواند بخشی از راهکار باشد. وجود دو فلز متفاوت بهتنهایی به معنی خرابی حتمی نیست؛ شرایط اتصال تعیینکننده است.
طول عمر گالوانیزه چقدر است؟
برای همه محصولات ورق گالوانیزه نمیتوان یک عمر ثابت اعلام کرد. مهمترین عوامل مؤثر عبارتاند از:
- مقدار و ضخامت پوشش روی؛
- شدت خورندگی محیط و مدت خیسماندن سطح؛
- تماس با نمکها و آلایندههای صنعتی؛
- کیفیت طراحی، نصب و تخلیه آب؛
- وضعیت لبهها، اتصالات و نواحی آسیبدیده؛
- وجود و کیفیت پوششهای تکمیلی مانند رنگ.
در شرایط مناسب، بعضی پوششهای گالوانیزه میتوانند چند دهه حفاظت ایجاد کنند.
شوره سفید گالوانیزه چیست؟
شوره سفید یا White Rust معمولاً به رسوبات محصولات خوردگی روی گفته میشود که هنگام باقیماندن رطوبت میان سطوح نزدیک به هم، مانند ورقهای رویهمچیده یا لایههای کلاف، تشکیل میشوند. گردش ناکافی هوا در ایجاد این وضعیت نقش دارد.
شوره سفید با زنگ قرمز فولاد تفاوت دارد. وجود لکه سفید لزوماً به معنی ازبینرفتن کامل پوشش نیست، اما نباید نادیده گرفته شود. شدت خوردگی، مقدار پوشش باقیمانده و حساسیت ظاهری کاربرد باید بررسی شود. پاککردن لکه نیز بهتنهایی به معنی بازگشت کیفیت اولیه پوشش نیست.
اصول نگهداری و انبارداری گالوانیزه
محصولی که برای استفاده در فضای باز مناسب است، ممکن است در انبارداری نامناسب آسیب ببیند؛ زیرا رطوبت محبوس میان ورقها شرایط متفاوتی با سطح آزاد ایجاد میکند.
برای کاهش این خطر:
- ورق و کلاف را در محل خشک و دارای تهویه مناسب، دور از تماس مستقیم با زمین نگهداری کنید.
- هنگام حمل، از نفوذ باران و آب به بستهها جلوگیری کنید.
- بستهبندی خیس یا پوششی را که رطوبت در آن محبوس شده است، بدون رسیدگی باقی نگذارید.
- در صورت خیسشدن، برای جداسازی ایمن و خشککردن محصول مطابق دستورالعمل تولیدکننده اقدام کنید.
- وضعیت بستهها را بررسی کنید و از انبارداری طولانی و غیرضروری بپرهیزید.
روغنکاری یا عملیات شیمیایی سطح میتواند احتمال شوره را کاهش دهد، اما جایگزین حمل و نگهداری صحیح نیست.
تفاوت گالوانیزه با ورق سیاه، روغنی، آلوزینک و استیل
این نامها به ویژگیهای متفاوتی اشاره میکنند؛ برخی روش تولید، برخی نوع پوشش و برخی جنس آلیاژ را توصیف میکنند.
| محصول | ویژگی اصلی | وضعیت حفاظت در برابر خوردگی |
|---|---|---|
| ورق سیاه | محصول نورد گرم، معمولاً با سطح تیرهتر | نوع معمول فولاد کربنی برای محیط خورنده به حفاظت مناسب نیاز دارد |
| ورق روغنی | محصول نورد سرد با سطح صافتر | روغن سطح، حفاظت موقت ایجاد میکند |
| ورق گالوانیزه | ورق فولادی دارای پوشش روی | حفاظت به مقدار پوشش، محیط و وضعیت سطح وابسته است |
| ورق آلوزینک | ورق فولادی با پوشش آلیاژی آلومینیوم–روی | نوع پوشش و محدودیتهای کاربرد آن با گالوانیزه معمولی تفاوت دارد |
| ورق گالوانیزه رنگی | ورق گالوانیزه همراه با سیستم رنگ | عملکرد به پوشش فلزی، آمادهسازی و کیفیت رنگ وابسته است |
| استنلس استیل | فولاد آلیاژی حاوی کروم | مقاومت خوردگی از ترکیب آلیاژ و لایه غیرفعال سطحی حاصل میشود |
استیل ضدزنگ همان گالوانیزه نیست. در گالوانیزه، پوشش روی از فولاد محافظت میکند؛ در استنلس استیل، کروم موجود در آلیاژ به تشکیل لایه محافظ سطحی کمک میکند. انتخاب میان آنها باید بر اساس محیط، الزامات کاربرد و هزینه انجام شود.
آلوزینک نیز صرفاً نام دیگری برای گالوانیزه معمولی نیست. هنگام مقایسه محصولات پوششدار، نوع آلیاژ پوشش، جرم آن و الزامات مصرف باید مشخص باشند.
استانداردهای مهم گالوانیزه
استاندارد مناسب به نوع محصول و روش تولید بستگی دارد. استاندارد ورق پیوسته با استاندارد قطعه ساختهشده و سپس گالوانیزهشده یکسان نیست.
| استاندارد | دامنه اصلی |
|---|---|
| ASTM A653/A653M | ورق فولادی با پوشش روی یا آلیاژ روی–آهن به روش غوطهوری گرم، در قالب کلاف و طولهای برشخورده |
| EN 10346 | محصولات تخت فولادی با پوشش پیوسته غوطهوری گرم برای شکلدهی سرد؛ شامل چند نوع پوشش فلزی |
| ISO 1461 | مشخصات و روشهای آزمون پوشش گالوانیزه گرم روی قطعات ساختهشده آهنی و فولادی در دامنه این استاندارد |
| ASTM A123/A123M | الزامات پوشش گالوانیزه گرم برای گروهی از محصولات و قطعات آهنی و فولادی |
| ASTM A879/A879M | ورق فولادی با پوشش روی به روش الکترولیتی و تعیین جرم پوشش هر سطح |
| ASTM A780/A780M | روشهای ترمیم نواحی آسیبدیده یا بدون پوشش در محصولات گالوانیزه گرم مشمول آن |
در سفارش خرید، ذکر استاندارد باید با تعیین گرید فولاد، رده پوشش، ابعاد، تلرانسها و ویرایش مورد توافق همراه باشد. عبارت کلی "مطابق استاندارد" بهتنهایی مشخصات کامل محصول را روشن نمیکند. برای محصولاتی مانند پیچومهره، سیم و بعضی لولهها نیز ممکن است استاندارد اختصاصی لازم باشد؛ نباید استاندارد قطعات عمومی را بدون بررسی به آنها تعمیم داد.
هنگام خرید ورق گالوانیزه به چه نکاتی توجه کنیم؟
برای خرید ورق گالوانیزه مناسب، ابتدا کاربرد و شرایط بهرهبرداری را مشخص کنید. سپس پیشنهاد تأمینکنندگان را بر مبنای مشخصات یکسان مقایسه کنید.
- گرید فولاد: ورق مناسب خمکاری ساده، کشش عمیق یا مصرف سازهای الزاماً یکسان نیست.
- ضخامت و تلرانس: ضخامت موردنیاز، مبنای اندازهگیری آن و میزان انحراف مجاز باید روشن باشد.
- مقدار پوشش روی: رده پوشش را متناسب با محیط انتخاب کنید و به واژه «گالوانیزه» اکتفا نکنید.
- کیفیت سطح: نواحی بدون پوشش، پوستهشدن، خراش عمیق، شوره و آسیب حمل را بررسی کنید.
- عملیات بعدی: اگر ورق قرار است رنگ، جوش یا فرمدهی شود، وضعیت روغنکاری و عملیات سطحی باید با آن سازگار باشد.
- مدارک محصول: نام تولیدکننده، شماره کلاف یا بچ و گواهی آزمون را با کالای تحویلی تطبیق دهید.
- ابعاد و شکل تحویل: عرض، طول، وزن کلاف، اندازه شیت و نیاز به برش یا فرمینگ را پیش از سفارش مشخص کنید.
برای مقایسه قیمت ورق گالوانیزه، باید گرید، ضخامت، ابعاد، جرم پوشش، کیفیت سطح، مقدار سفارش و خدمات برش یا فرمینگ یکسان باشند. قیمت پایینتر زمانی مزیت دارد که محصول نیاز فنی پروژه را برآورده کند.
انتخاب گالوانیزه متناسب با کاربرد
گالوانیزه کردن روشی برای افزایش دوام آهن و فولاد با استفاده از پوشش روی است. ارزش این پوشش زمانی بیشتر میشود که جنس فولاد، مقدار روی، روش ساخت و شرایط استفاده با یکدیگر هماهنگ باشند.
برای خرید ورق گالوانیزه متناسب با نیاز پروژه، آهن شاپ امکان مشاهده قیمت روز، بررسی مشخصات محصولات و خرید آنلاین را فراهم کرده است. عرضه ورقهای تولیدکنندگان داخلی و خارجی بهصورت رول و شیت و در مقادیر عمده و خرد، به شما امکان میدهد خرید خود را متناسب با میزان مصرف در هر وزنی با قیمت خرید عمده انجام دهید.
سوالات متداول
پاسخ سوالات رایجی که ممکن است در این مقاله برای شما ایجاد شود.
گالوانیزه کردن یعنی پوشاندن سطح آهن یا فولاد با لایهای از فلز روی برای کاهش خوردگی و زنگزدگی.
روی علاوه بر ایجاد یک لایه محافظ، در شرایط مناسب زودتر از آهن خورده میشود و از فولاد زیرین محافظت میکند.
در گالوانیزه گرم، فولاد در حمام روی مذاب پوشش داده می شود. اصطلاح «گالوانیزه سرد» در بازار گاهی برای آبکاری الکتریکی و گاهی برای رنگ غنی از روی به کار می رود.
بله. اگر پوشش روی به مرور مصرف شود یا آسیب جدی ببیند، فولاد زیر آن می تواند زنگ بزند.
طول عمر آن به مقدار پوشش روی، شرایط محیط، کیفیت نصب و نگهداری بستگی دارد.
گالوانیزه با پوشش روی محافظت می شود ولی در استیل ضدزنگ، کروم موجود در آلیاژ باعث تشکیل لایه ای محافظ روی سطح می شود.
بله. سطح باید به درستی تمیز و آماده شود و رنگ با پوشش روی سازگار باشد.
بله. بسته به نوع محصول و میزان آسیب، میتوان از روشهایی مانند رنگ غنی از روی یا پاشش حرارتی روی استفاده کرد.
به این مقاله چه امتیازی میدهید؟
با ثبت امتیاز خود به ما کمک کنید محتوای بهتری ارائه دهیم.
مقالات مرتبط
-
انتخاب ورق مناسب برای ساخت کانتینر
با کاربرد ورق های کورتن، گالوانیزه و رنگی در ساخت کانتینر، ضخامت بخش های مختلف و نکات مهم انتخاب و خرید ورق آشنا شوید.
40 دقیقه زمان مطالعه -
راهنمای انتخاب بهترین ورق برای ساخت سوله بهمراه جدول راهنما
در این مقاله با انواع ورق مناسب برای ساخت اسکلت، سقف و دیوار سوله و مزایا و معایب هرکدام آشنا می شوید. بهمراه جدول مقایسه کاربردها، ضخامت های رایج و استانداردهای مرتبط برای انتخاب بهترین ورق فولادی برای ساخت سوله.
40 دقیقه زمان مطالعه -
ورق مناسب برای ساخت تانکر + جدول ضخامت
مقایسه ورق گالوانیزه، سیاه و استیل، همراه با جدول ضخامت رایج بدنه و کف تانکر بهمراه تمام نکاتی که در خصوص انتخاب ورق برای ساخت تانکر باید بدانید.
20 دقیقه زمان مطالعه
افزودن دیدگاه
گالوانیزه چیست؟